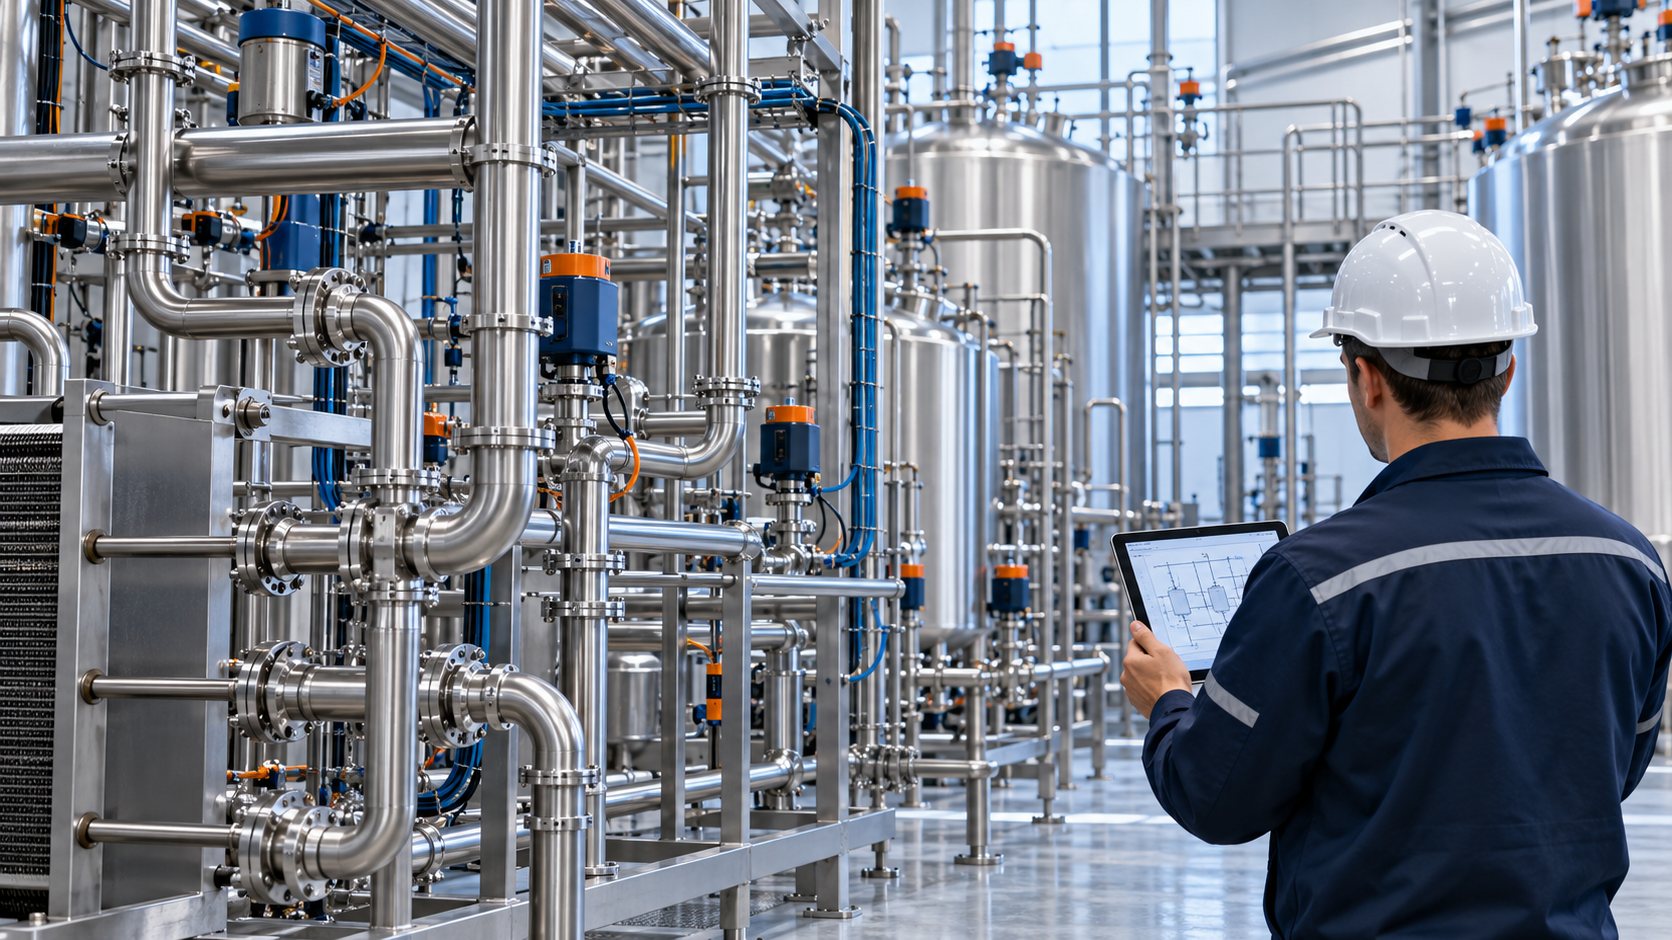
Un circuito CIP (clean in place) permite limpiar el interior de conducciones, depósitos y equipos sin desmontarlos de forma habitual. Cuando cambia una línea, el alimento, el agua o el producto de limpieza, copiar la receta anterior puede dejar puntos sin cubrir o introducir una parada innecesaria. La revisión debe empezar por el proceso real y terminar con una verificación documentada; ninguna concentración o tiempo universal sustituye ese análisis.
Cuándo merece la pena reabrir el diseño del CIP
Hay señales claras: ampliación de tuberías o tanques, nuevos materiales, incremento de producción, residuos persistentes, resultados de verificación insatisfactorios, cambios de formulación, reclamaciones o dificultades para aclarar. También puede ser necesario revisar la secuencia después de una intervención de mantenimiento que altera el circuito. La pregunta útil no es solo qué detergente comprar, sino si la solución llega a todos los puntos en las condiciones previstas.
El mapa mínimo antes de comparar productos
Calidad, producción, mantenimiento e ingeniería deberían compartir un esquema actualizado de la instalación. Es la base para distinguir el problema químico de uno hidráulico o de diseño. En una consulta técnica conviene reunir:
- Diagrama de circuitos, válvulas, derivaciones, depósitos, retornos y puntos de difícil drenaje; volumen, longitudes y diámetros.
- Productos elaborados, residuos dominantes —grasas, proteínas, azúcares o depósitos minerales—, secuencia de fabricación y posibles alérgenos.
- Materiales y juntas, temperatura disponible, características del agua, caudal y presión medidos en la configuración real.
- Receta actual por fases: preaclarado, detergente, aclarados y, cuando proceda, desinfección; concentraciones, tiempos, temperatura y recuperación de soluciones.
- Registros históricos de incidencias, consumo, conductividad u otros controles aplicados y resultados de verificación de la limpieza.
Secuencia: qué revisar fase por fase
| Fase | Pregunta de revisión | Evidencia útil |
|---|---|---|
| Preparación y preaclarado | ¿Se evacúan los restos y se evita diluir de forma imprevista la solución de lavado? | Estado de drenajes y tendencia del retorno. |
| Lavado alcalino | ¿La formulación y las condiciones se ajustan a la suciedad orgánica y a los materiales? | Receta, ficha técnica vigente y observación de residuos. |
| Fase ácida, si procede | ¿Existe incrustación mineral que justifique esta fase y con qué frecuencia? | Agua, inspección y resultados de verificación. |
| Aclarado y desinfección, si procede | ¿Se retiran residuos químicos y se aplica la desinfección de acuerdo con el riesgo y la documentación? | Criterios de final de aclarado, instrucciones y registros. |
La secuencia anterior es un marco de evaluación, no una receta aplicable a todas las líneas. En algunos procesos no se necesita cada fase; en otros, el diseño del equipo y la evaluación de riesgos exigen controles adicionales. La compatibilidad de químicos, materiales y juntas debe confirmarse con la documentación de cada referencia.
Hidráulica y química deben evaluarse juntas
Un detergente adecuado no corrige por sí solo un caudal insuficiente, un retorno deficiente o una derivación que no recibe la solución en el momento previsto. Antes de cambiar concentración o temperatura, conviene comprobar el recorrido, la simultaneidad de usuarios, las pérdidas y la capacidad de bombeo. Del mismo modo, si la hidráulica es correcta pero cambia la suciedad, puede ser necesario comparar familias alcalinas, ácidas o de baja espuma y revisar el orden de fases. DSP FOOD dispone en la landing de familias de química CIP y equipos para orientar esa comparación; la elección final requiere validación técnica en planta.
Cómo plantear una prueba de cambio sin inventar resultados
Definid antes de probar qué significa una mejora para vuestra línea. Un objetivo podría ser eliminar un residuo recurrente en un tramo identificado, estabilizar el aclarado o reducir repeticiones de ciclo, siempre sin empeorar los controles existentes. Registrad la condición inicial, el cambio único que se introduce, quién lo ejecuta y los criterios de aceptación. No conviene anunciar ahorro de agua, energía o tiempo sin una línea de base y mediciones comparables.
- Documentar el protocolo actual y el candidato, incluidos lote y ficha vigente del producto, dosis, tiempo, temperatura, flujo y aclarado.
- Seleccionar puntos de verificación representativos, incluidos puntos difíciles y cambios de línea; el equipo de calidad define método, frecuencia y límites.
- Registrar incidencias, desviaciones y acciones correctivas; comparar campañas equivalentes y repetir la prueba cuando sea necesario.
- Actualizar instrucciones, formación y registros solo después de aprobar técnicamente el cambio en el sistema de autocontrol.
Ejemplo de aplicación: nueva línea de llenado
Escenario orientativo, no caso real de DSP. Una planta incorpora una línea de llenado con un nuevo ramal y mantiene la receta CIP del circuito anterior. Antes de proponer química, el equipo revisaría el esquema, el caudal de retorno, la temperatura en el nuevo recorrido, los materiales y los residuos del producto. Después elegiría puntos de verificación en el ramal añadido y compararía el comportamiento de la secuencia actual con una alternativa documentada. El resultado no puede deducirse sin datos de la instalación.
Qué debe recibir el equipo técnico
Compartid esquema, producto alimentario, residuo, agua, receta actual, resultados de verificación y objetivo del cambio. En el recorrido de Alimentaria de DSP FOOD podéis iniciar por «Circuitos y depósitos» y consultar las familias orientativas. El centro documental permite solicitar fichas vigentes antes de tomar una decisión.
Fuentes y alcance
La guía de aplicación APPCC para bebidas refrescantes publicada por AESAN recomienda documentar los esquemas CIP y la verificación de la limpieza. El marco de SGSA de AESAN sitúa limpieza y desinfección entre los prerrequisitos. Estas referencias orientan el análisis; cada operador define y valida su propio plan.